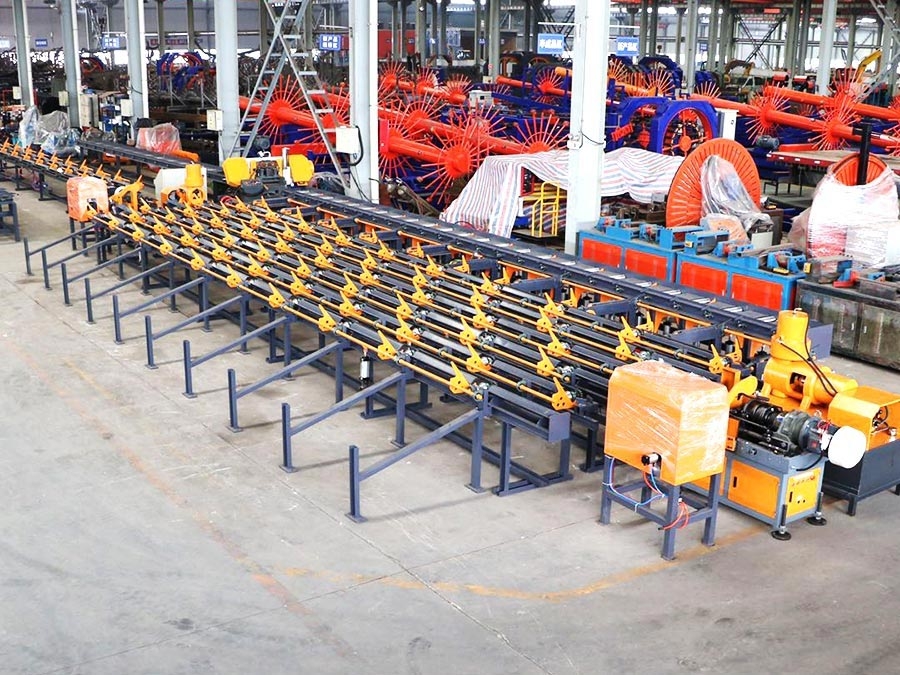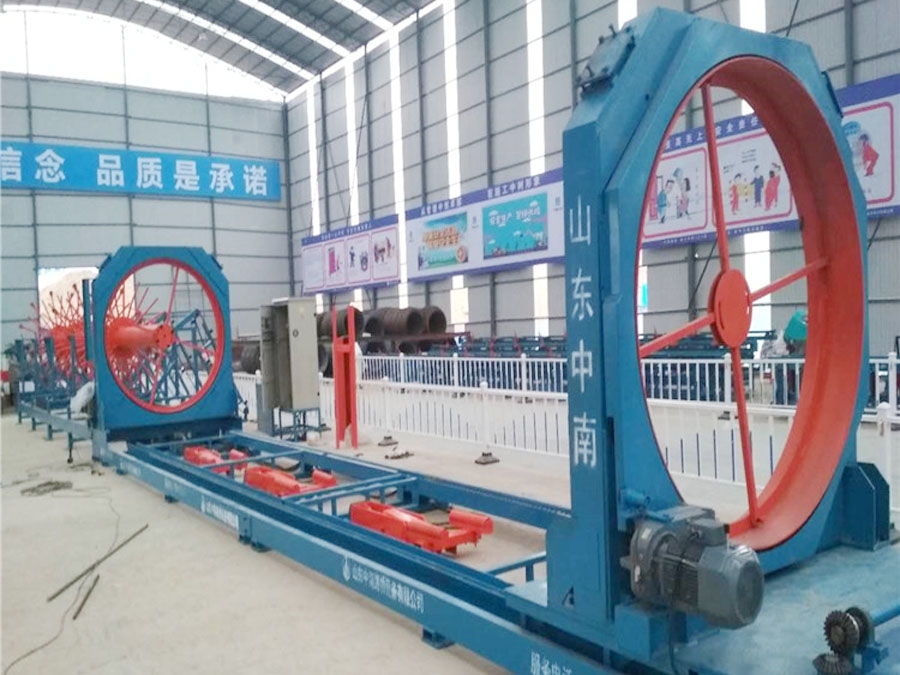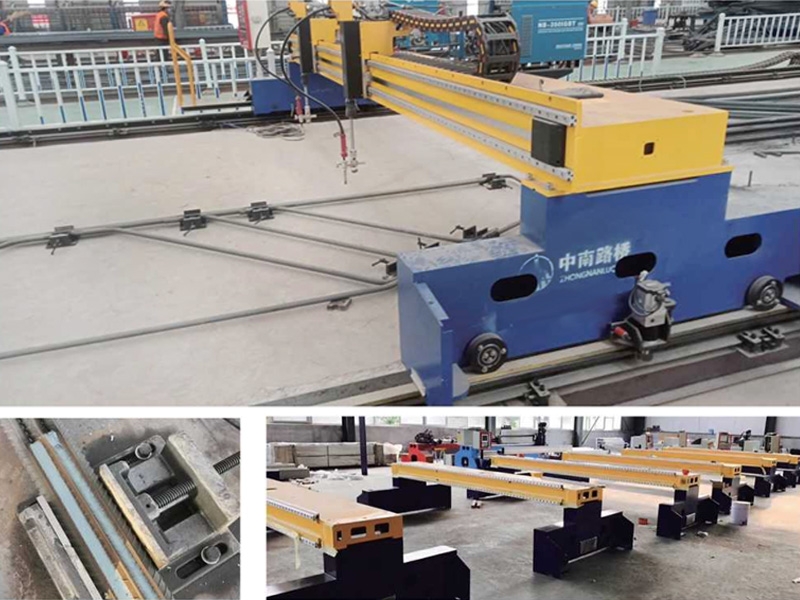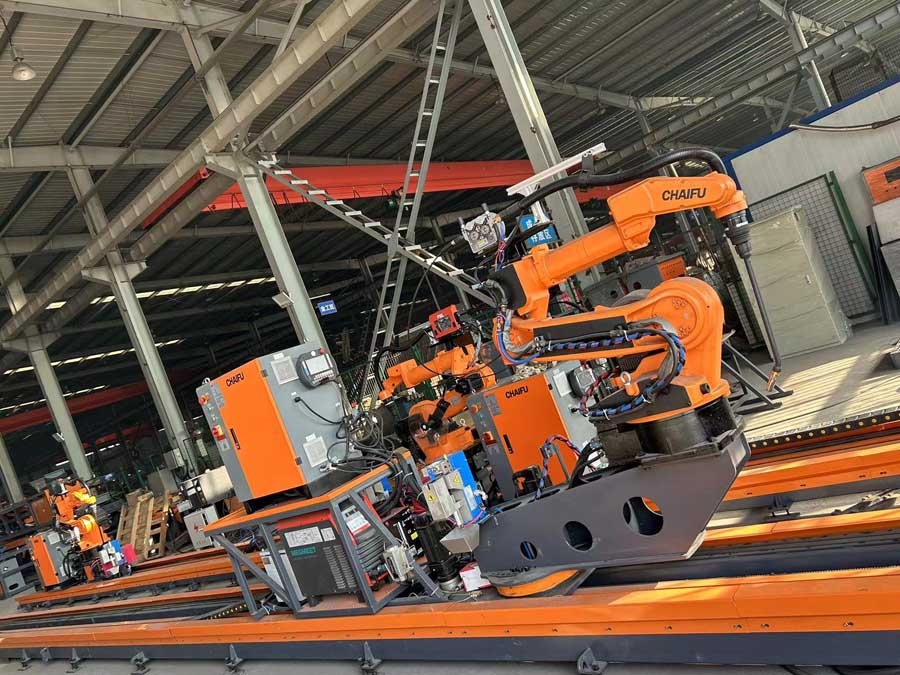
Как известно, рабочие условия при сварке крайне суровые. В процессе сварки дым, свет дуги, металлические брызги и т.д. могут нанести людям вред, а качество сварки оказывает решающее влияние на качество продукции. Необходимость использования сварочных роботов вместо ручной сварки становится очевидной. Основная роль сварочных роботов заключается в следующем:
(1)Стабилизация и улучшение качества сварки и обеспечение ее однородности. Параметры сварки, такие как сварочный ток, электрическое напряжение, скорость сварки и относительное удлинение при сварке всухую и т.д., являются постоянными для каждого сварного шва при сварке роботами. Тем самым качество сварного шва меньше зависит от человеческого фактора, что приводит к снижению требований к технологическим навыкам рабочих без ущерба качества сварки.
(2)Улучшение условий труда рабочих. При использовании сварочных роботов все, что рабочим необходимо совершать - это загрузка и выгрузка изделий. Именно так рабочие могут избежать опасного влияния света сварочной дуги, дыма и брызг; при точечной сварке рабочим больше не приходится носить громоздкие ручные сварочные клещи, что освобождает их от высокоинтенсивного физического труда.
(3)Повышение производительности труда. Робот может работать непрерывно целые сутки;
(4)Ритм роботизированной сварки фиксирован, поэтому производственный цикл продукта ясен, а сроки выпуска продукта легко контролировать.
(5)Сварочный робот может адаптироваться к сварке различных деталей путем изменения программных настроек, что значительно снижает объем инвестиций в оборудование и значительно улучшает его эксплуатацию.
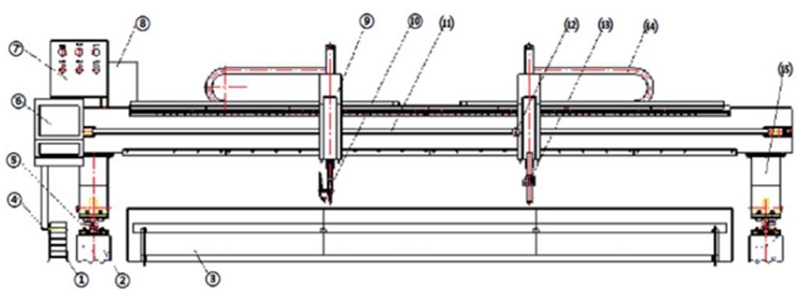
1. буксирный канат(ниже)
2. основание направляющей
3. подающий механизм
4. цепной стержень
5. Направляющий рельс и фиксирующий блок направляющего рельса
6. система управленя
7. центр управления газом
8. электрошкаф
9. основная движущаяя часть
10. часть газового резака
11. балка
12. лента
13. вспомогательные движущаяя часть и часть газового резака (плазма или пламя)
14. горизонтальныйбуксирный канат 15.концевая балка
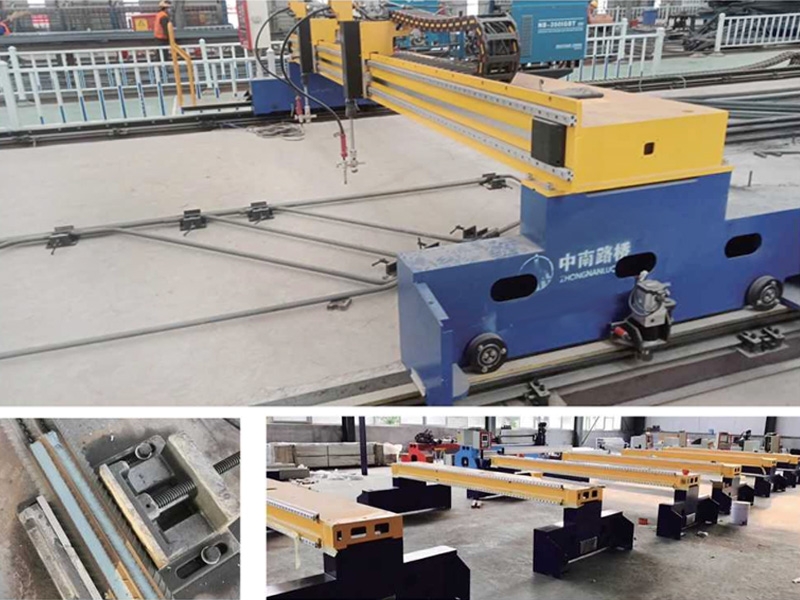
序号 № | 项目 Проект | 可达指标 Выполняемые указатели | |
1 | 割炬升降行程Ход подъема газового резака(mm) | > 150 | |
2 | 切割厚度Толщина резки(mm) | 火焰切割газовая резка:8-200mm | |
3 | 跨距6米,长度10米Пролет 6 м, длина 10 м | 有效切割宽度Эффективная ширина резания | :5000mm,有效切割长度Эффективная длина резки:8000mm |
4 | 交点偏移Отклонение пересечения | 0.5mm | |
5 | 直线度Линейность | 0.3mm | A)设备整机定位精度、重复精度:符合JB/T5102-1999 标准Точность позиционирования и перепозиционирования в соответствии со стандартом JB/T5102-1999. B)切割尺寸精度、切面质量:符合JB/ T10045.3-1999 Точность размеров резки и качество поверхности резки: соответствуют стандарту JB/T10045.3-1999. |
6 | 圆度Круглость | 0.5mm | |
7 | 对角线差 Разница по диагонали | 0.5mm | |
8 | 重复定位精度Точность перепозиционирования | 0.5mm | |
9 | 整机运行速度Скорость работы машины | 0-12000mm/min | |
10 | 切割速度 Скорость резания | 等离子 Плазма 0-6000mm/min |